Technische Zeichnungen
DIN 2174 ≤ M10x1,25

DIN 2174 ≥ M12x1

Artikel
Scrollen Sie horizontal, um Tabellendaten anzuzeigen
| MF | Ød1 | P | L1 | L2 | L3 | Ød2 | a | z |
 |
Artikel | |||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| [mm] | [mm] |
[mm] js 16 |
[mm] | [mm] |
[mm] h9 |
[mm] h12 |
[-] | [mm] | |||||
| MF 3 × 0.35 | 3 | 0.35 | 56 | 10 | 18 | 3.5 | 2.7 | 3 | 2.85 | A030350812G1AD0 | |||
| MF 4 × 0.5 | 4 | 0.5 | 63 | 12 | 21 | 4.5 | 3.4 | 4 | 3.8 | A040500812G1AD0 | |||
| MF 5 × 0.5 | 5 | 0.5 | 70 | 14 | 24.5 | 6 | 4.9 | 4 | 4.8 | A050500812G1AD0 | |||
| MF 6 × 0.75 | 6 | 0.75 | 80 | 16 | 29 | 6 | 4.9 | 5 | 5.65 | A060750812G1AD0 | |||
| MF 8 × 1 | 8 | 1 | 90 | 18 | 33 | 8 | 6.2 | 5 | 7.55 | A081000812G1AD0 | |||
| MF 10 × 1 | 10 | 1 | 90 | 18 | 34 | 10 | 8 | 6 | 9.55 | A101000812G1AD0 | |||
| MF 10 × 1.25 | 10 | 1.25 | 100 | 20 | 36 | 10 | 8 | 6 | 9.45 | A101250812G1AD0 | |||
| MF 12 × 1 | 12 | 1 | 100 | 22 | – | 9 | 7 | 6 | 11.55 | A121000812G1AD0 | |||
| MF 12 × 1.25 | 12 | 1.25 | 100 | 22 | – | 9 | 7 | 6 | 11.45 | A121250812G1AD0 | |||
| MF 12 × 1.5 | 12 | 1.5 | 100 | 22 | – | 9 | 7 | 6 | 11.3 | A121500812G1AD0 | |||
| MF 14 × 1.25 | 14 | 1.25 | 100 | 22 | – | 11 | 9 | 6 | 13.45 | A141250812G1AD0 | |||
| MF 14 × 1.5 | 14 | 1.5 | 100 | 22 | – | 11 | 9 | 6 | 13.3 | A141500812G1AD0 | |||
| MF 16 × 1.5 | 16 | 1.5 | 100 | 22 | – | 12 | 9 | 6 | 15.3 | A161500812G1AD0 | |||
| MF 18 × 1.5 | 18 | 1.5 | 110 | 22 | – | 14 | 11 | 8 | 17.3 | A181500812G1AD0 | |||
| MF 20 × 1.5 | 20 | 1.5 | 125 | 25 | – | 16 | 12 | 8 | 19.3 | A201500812G1AD0 | |||
Eigenschaften
Gewindetyp
Metrisches ISO Feingewinde
Geometrie
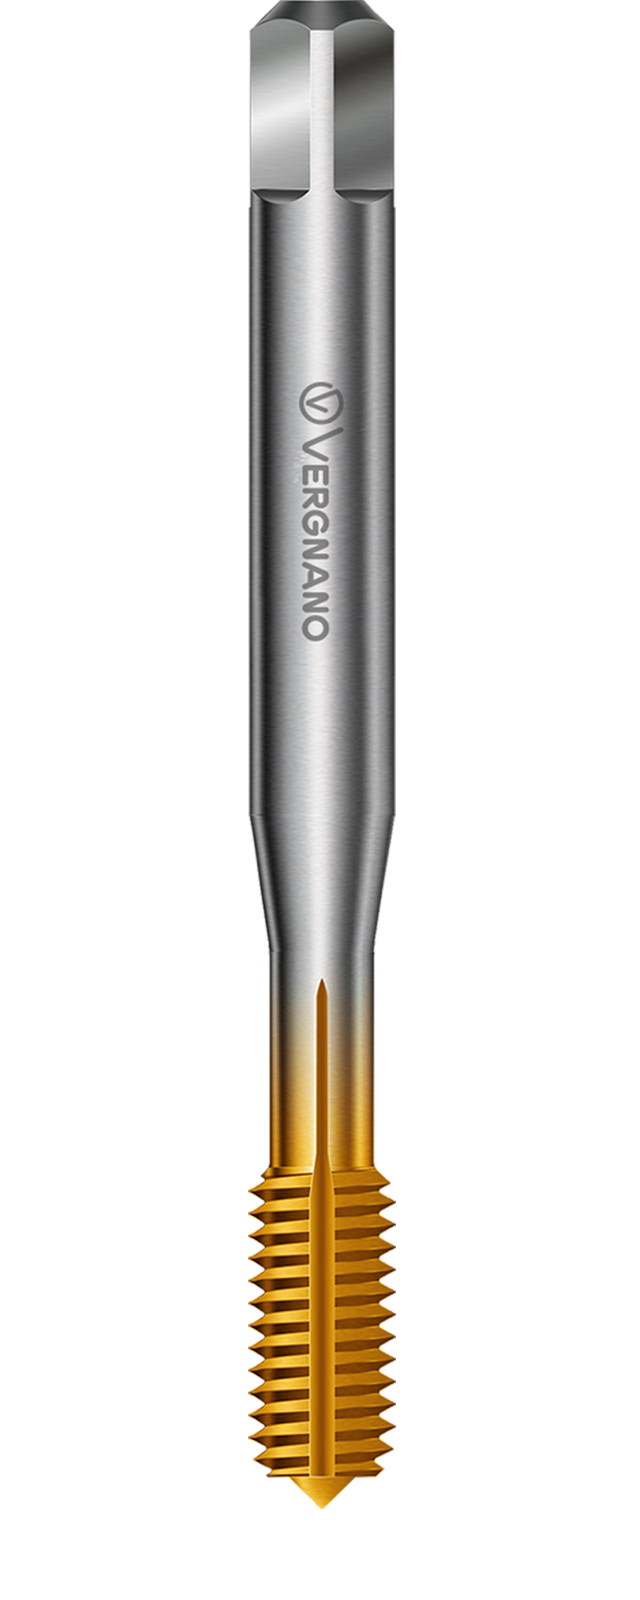
Gewindeformer mit Schmiernuten
Spanformen
Plastische Verformung ohne Späne
Material
Herkömmlicher Schnellarbeitsstahl

Anschnitt
Anschnittform C: 2 - 3 Gang Anschnitt für Grund- und Durchgangsgewinde
Kühlmittelzufuhr
Für Grundlochgewinde bis 2,5 x d₁
Kühlmittelzufuhr
Für Durchgangsgewinde bis 2,5 x d₁
Schnittrichtung
Rechts
Beschichtung
TiN
Einsatzfelder
P
Stahl
| MG | Verwendung | Geschwindigkeit [m/min] | Werkstoff Beispiele |
|---|---|---|---|
| P.1 | 20-25 | + Beispiele zeigen | |
| P.2 | 20-25 | + Beispiele zeigen | |
| P.3 | 15-20 | + Beispiele zeigen | |
| P.7 | 8-10 | + Beispiele zeigen |
M
Rost-u.säurebeständige - Stähle
| MG | Verwendung | Geschwindigkeit [m/min] | Werkstoff Beispiele |
|---|---|---|---|
| M.1 | 8-10 | + Beispiele zeigen |
N
Aluminium/ - Legierungen
| MG | Verwendung | Geschwindigkeit [m/min] | Werkstoff Beispiele |
|---|---|---|---|
| N.1 | 20-25 | + Beispiele zeigen | |
| N.2 | 20-25 | + Beispiele zeigen | |
| N.3 | 15-20 | + Beispiele zeigen | |
| N.5 | 20-25 | + Beispiele zeigen | |
| N.6 | 20-25 | + Beispiele zeigen |
Legende
- Empfohlen
- Geeignet
Berechnung der Schnittparameter
Schnittgeschwindigkeit m/min
Drehzahl
0 Rpm
Drehmoment
0 Nm
Antriebsleistung am Werkzeug
0 W